

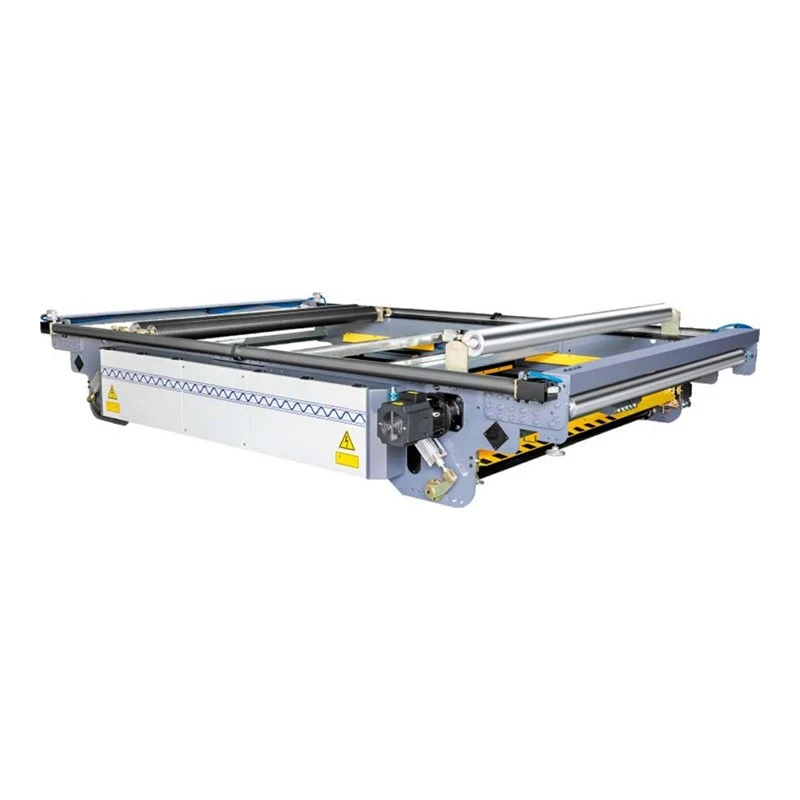
Visão geral do produto
O equipamento de corte de filme separador de bateria converte rolos principais de filme separador PE ou PP em vários rolos acabados para produção de baterias de íons de lítio. O processo combina desenrolamento controlado, orientação da banda, corte de precisão, gerenciamento de tensão e rebobinamento.
A configuração corresponde à espessura do filme, largura do-rolo principal, largura da fenda, diâmetro do rolo, tamanho do núcleo e velocidade de execução necessária.
Processamento de filme separador de bateria
O filme separador geralmente é processado em espessura-micrométrica. A tensão estável da teia mantém o filme controlado durante o desenrolamento, corte e rebobinamento.
A orientação automática da banda mantém a posição do filme antes do ponto de corte. O alinhamento preciso suporta largura de rolo-acabada e consistente.
Os componentes-de contato do filme são selecionados de acordo com o material do separador e os requisitos da superfície. As provisões-de controle estático podem ser integradas ao caminho da web quando especificado.
Corte e rebobinamento
Largura de corte
As posições das lâminas são organizadas de acordo com as larguras acabadas necessárias. Vários rolos podem ser produzidos a partir de um rolo principal dentro da largura efetiva de trabalho.
Controle de retrocesso
Posições de enrolamento independentes fornecem controle separado para cada rolo acabado. O posicionamento do núcleo é definido de acordo com a largura, diâmetro e formato do enrolamento do rolo.
Perfil de tensão
A tensão de desenrolamento e rebobinamento é controlada de forma independente. A tensão cônica ajusta a pressão do enrolamento à medida que o diâmetro do rolo aumenta.
Principais recursos do equipamento
Controle de tensão
O controle de tensão-de circuito fechado monitora a tensão da teia durante o processamento contínuo. As configurações podem ser ajustadas de acordo com a espessura do filme e as condições de enrolamento.
Orientação de Precisão
A orientação da banda mantém o caminho do filme em relação à posição de corte. O posicionamento lateral estável suporta dimensões de fenda repetíveis.
Corte de borda
A coleção-de aparas de borda pode ser integrada à seção de corte. O arranjo de coleta é compatível com a largura do corte e os requisitos de manuseio de materiais.
Parâmetros Técnicos
|
Parâmetro |
Especificação de referência |
|
Filme aplicável |
Filme separador de bateria PE / PP |
|
Espessura do filme |
5–25 μm |
|
Largura do rolo pai |
300–1.350 mm |
|
Diâmetro máximo de desenrolamento |
500 milímetros |
|
Diâmetro máximo de rebobinamento |
400 milímetros |
|
Velocidade Mecânica |
Até 250 m/min |
|
Velocidade operacional |
Até 150 m/min |
|
Largura da fenda |
55–650 mm |
|
Método de corte |
Lâmina Circular |
|
Rebobinando o Núcleo |
3 pol. |
|
Fonte de energia |
Trifásico, 400 V, 50 Hz |
|
Temperatura Ambiente |
15–45 graus |
Faixa de aplicação
• Separadores de bateria-de íons de lítio
O equipamento processa filme separador usado como camada isolante entre eletrodos em células de bateria de íons de lítio.
• Conversão de Separador
Rolos principais largos são divididos em rolos de{0}largura controlada para processos subsequentes de produção de baterias.
• Vários formatos de rolo
Diferentes larguras de fenda e diâmetros de-rolos acabados podem ser processados dentro da faixa de máquina selecionada. O layout da lâmina e as posições de rebobinamento são configurados a partir do formato de rolo necessário.
Controle de qualidade de corte
• Precisão de largura
A largura acabada é determinada pela posição da lâmina, alinhamento da alma e movimento do material no ponto de corte. O layout da lâmina é estabelecido a partir das dimensões acabadas especificadas.
• Qualidade de borda
A geometria do corte, a condição da lâmina e a tensão da alma influenciam a aresta acabada. O método de corte é selecionado de acordo com a espessura do filme e a estrutura do material.
• Geometria do rolo
A tensão do enrolamento, o controle da conicidade e o posicionamento do núcleo determinam a dureza do rolo e o alinhamento-da face final. Essas configurações correspondem à especificação-do rolo finalizado.
Seleção de configuração
As informações obrigatórias do filme incluem tipo de material, faixa de espessura, largura do-rolo principal e diâmetro máximo-do rolo principal.
A largura acabada, o diâmetro do rolo, o diâmetro do núcleo e o número de rolos por rolo principal determinam o arranjo de rebobinamento.
A velocidade de operação alvo afeta a capacidade de acionamento, a resposta à tensão e a estabilidade da banda. A faixa operacional é selecionada a partir da especificação real do filme.
Compatibilidade de Processo
A montante
A seção de desenrolamento recebe rolos de filmes separadores provenientes da produção de filmes ou de um processo de conversão anterior.
A jusante
Os rolos acabados podem passar para produção em células, armazenamento intermediário ou operações subsequentes de manuseio do separador.
Sistemas Auxiliares
Eliminação estática, coleta de{0}}cortes de borda e interfaces de inspeção on-line podem ser integradas de acordo com os requisitos do processo.
Pontos de seleção de equipamentos
Espessura do filme
A espessura do filme determina a faixa de tensão necessária, a resposta do-controle da banda e as condições de corte.
Largura da fenda
As larguras mínima e máxima da fenda determinam a disposição das lâminas, as posições de enrolamento e o número de rolos acabados de cada rolo principal.
Diâmetro do rolo
Os diâmetros do-rolo principal e do rolo acabado-determinam a capacidade necessária de desenrolamento e rebobinamento.
Tamanho do núcleo
O diâmetro e o comprimento do núcleo devem corresponder ao formato do-rolo acabado e ao equipamento de manuseio posterior.
Especificação do Projeto
Antes da configuração do equipamento, forneça o material do filme, a espessura, a largura do-rolo principal, o diâmetro-do rolo principal, as larguras das fendas desejadas, o diâmetro-do rolo final, a especificação do núcleo e a velocidade de operação necessária.
Padrão elétrico, condições de instalação, requisitos de controle-estático, manuseio de-recorte de borda e requisitos de inspeção também devem ser incluídos quando aplicável.
Perguntas frequentes
P: Que filme separador o equipamento pode processar?
R: A faixa de referência cobre filme separador de bateria PE e PP com espessuras de 5 a 25 μm. A capacidade de processamento final é confirmada pelas especificações do filme.
P: O que determina a largura da fenda?
R: A largura da fenda depende das dimensões do-rolo acabado necessário, da disposição das lâminas, da largura de trabalho e da configuração de rebobinamento.
P: Como a tensão do filme é controlada?
R: O desenrolamento e o rebobinamento usam controle de tensão separado. A tensão cônica pode ser ajustada à medida que o diâmetro do rolo acabado aumenta.
P: Podem ser produzidas várias larguras acabadas a partir de um rolo principal?
R: Sim. Várias posições de lâmina podem ser organizadas ao longo da largura de trabalho para produzir diferentes larguras de-rolos acabados dentro da configuração selecionada.
P: Quais informações são necessárias para a seleção do equipamento?
R: As principais informações são material do filme, espessura, largura e diâmetro do-rolo principal, larguras-do rolo acabado, diâmetro-do rolo acabado, tamanho do núcleo e velocidade de operação alvo.
P: Podem ser incluídos sistemas de processo auxiliares?
R: Controle estático, coleta de{0}}cortes de borda e interfaces de inspeção on-line podem ser incorporados quando exigido pela especificação de produção.
Tag: equipamento de corte de filme separador de bateria, fabricantes de equipamentos de corte de filme separador de bateria na China, fábrica, rebobinador de corte automático, cortador automático de tensão, cortador eletrônico de filme, máquina de corte e rebobinagem de filmes, máquina de corte e rebobinagem de folhas, cortador de precisão


