

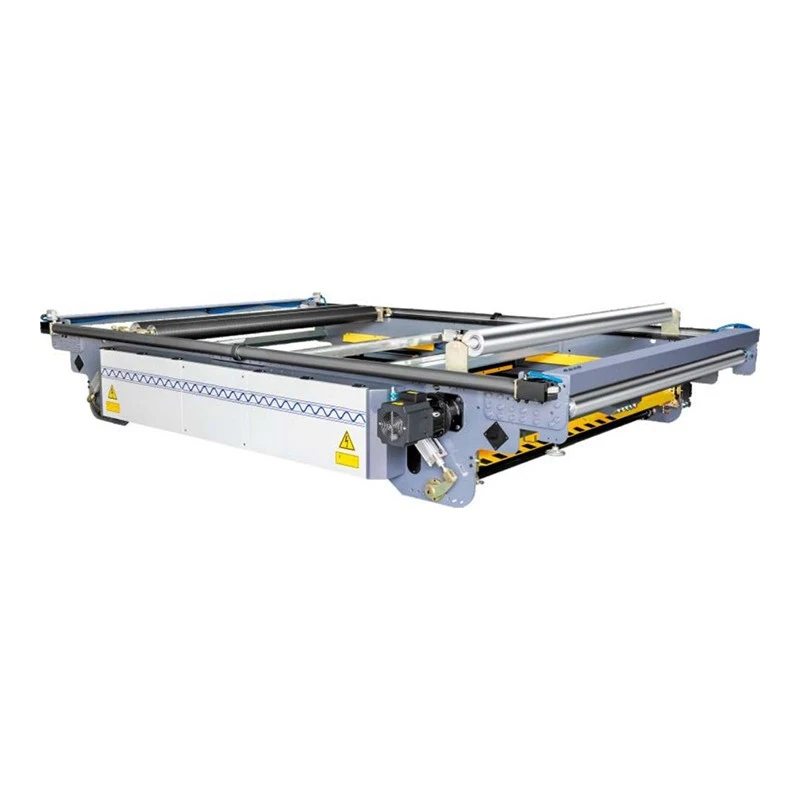
Visão geral do produto
O equipamento-de corte de banda dupla converte rolos principais largos em vários rolos acabados por meio de desenrolamento controlado, orientação de banda, corte longitudinal e rebobinamento de torre. Duas posições de enrolamento da torre suportam ciclos de rolo contínuos, com a próxima posição de enrolamento preparada enquanto os rolos atuais são concluídos.
A configuração da máquina é baseada no tipo de material, espessura, dimensões do-rolo principal, formato-do rolo acabado, tamanho do núcleo, layout da fenda, peso do rolo, tensão de enrolamento e velocidade de produção necessária.
Rebobinamento-dupla da torre
Duas posições de enrolamento permitem que a máquina alterne entre eixos de rebobinamento ativos e preparados. Isto suporta uma sequência de produção contínua quando os rolos acabados atingem o diâmetro especificado.
O movimento da torre coordena a conclusão do rolo, a transferência da banda e a próxima posição de enrolamento. As configurações de mudança correspondem ao material e ao formato do-rolo acabado.
A tensão de rebobinamento, a pressão de contato e a configuração do eixo influenciam a densidade do rolo, o alinhamento das bordas e a geometria-acabada do rolo. Estas configurações são estabelecidas de acordo com a estrutura do material e as dimensões do rolo.
Configuração de corte
Corte de cisalhamento
As facas de cisalhamento fornecem corte controlado para papel, filme, laminado e outros materiais de teia compatíveis. A geometria e a pressão da faca são selecionadas de acordo com a espessura e estrutura do substrato.
Corte de navalha
O corte com navalha é adequado para teias finas e flexíveis compatíveis, onde a condição de borda necessária pode ser alcançada com este método de corte.
Layout de fenda
As posições das facas são organizadas de acordo com as larguras-do rolo acabado, a margem de corte e o espaçamento do núcleo. A disposição total da fenda corresponde à largura de trabalho disponível.
Controle de tensão da web
Controle de desenrolamento
A tensão de desenrolamento muda à medida que o diâmetro do-rolo principal diminui. A tensão controlada mantém o movimento estável da teia através das seções de guia e corte.
Controle de retrocesso
A tensão de rebobinamento é ajustada de acordo com a espessura do material, diâmetro do rolo e estrutura do enrolamento. A configuração afeta a dureza do rolo e a consistência do enrolamento.
Orientação na Web
A orientação da banda controla a posição lateral da banda antes e depois do corte. A orientação precisa ajuda a manter o-alinhamento do rolo concluído em diversas pistas.
Principais vantagens
Mudança mais curta
O arranjo de torre-dupla prepara a próxima posição de enrolamento durante o ciclo de enrolamento atual, reduzindo o tempo necessário entre os-conjuntos de rolos concluídos.
Produção Contínua
A sequência de enrolamento pode continuar com interrupção limitada quando o formato-do rolo e o material acabados forem adequados para troca automática.
Geometria de rolo consistente
As condições controladas de tensão, orientação e enrolamento ajudam a manter o diâmetro do rolo, a posição da borda e a densidade de enrolamento repetíveis.
Formatos de rolo flexíveis
O diâmetro do núcleo, a largura da fenda, o diâmetro do-rolo acabado e a disposição do enrolamento podem ser configurados de acordo com o formato de produção necessário.
Aplicações de materiais
Filme Plástico
Configurações adequadas podem processar PE, PP, PET e outras estruturas de filmes flexíveis compatíveis de acordo com os requisitos de espessura e enrolamento.
Papel e Etiquetas
O caminho da banda e o arranjo de corte podem ser adaptados aos tipos de papel, materiais revestidos e estruturas de etiquetas.
Folha de alumínio
A folha fina requer tensão controlada da trama e orientação estável para manter a posição do material durante o corte longitudinal.
Teias laminadas
As condições de corte e enrolamento são selecionadas de acordo com a espessura do laminado, a estrutura da camada e o formato do-rolo acabado necessário.
Parâmetros Técnicos Típicos
|
Parâmetro |
Configuração de referência |
|
Estrutura da Torre |
Torre-dupla |
|
Posições de enrolamento |
4 eixos |
|
Largura de trabalho |
1.300–1.800 mm |
|
Velocidade máxima da linha |
800m/min |
|
Diâmetro do rolo pai |
Até 1.200 mm |
|
Diâmetro do rolo acabado |
Até 600mm |
|
Espessura do material |
12–200 μm |
|
Desenrole o diâmetro do núcleo |
76/152mm |
|
Diâmetro do núcleo de retrocesso |
76/152mm |
|
Largura mínima da fenda |
30mm |
|
Métodos de corte |
Navalha / tesoura |
|
Sistema de controle |
CLP + IHM |
|
Sistema de acionamento |
Servo |
Configuração de produção
Dados materiais
O tipo de material, a espessura, o revestimento, a estrutura laminada e a resistência da teia determinam o método de corte necessário, a faixa de tensão e as condições de-manuseio da teia.
Rolar dados
A largura, o diâmetro e o peso do-rolo principal são combinados com a largura, o diâmetro, o tamanho do núcleo e a disposição da pista-acabados para estabelecer a configuração de desenrolamento e rebobinamento.
Dados de processo
A velocidade alvo, a quantidade de fendas, a tensão do enrolamento, o método de troca e o volume de produção determinam a configuração necessária da máquina e as funções de automação.
Controle de qualidade
Inspeção Mecânica
Montagens críticas são verificadas quanto à precisão dimensional, alinhamento e condição operacional durante a montagem da máquina.
Teste em execução
O caminho da banda é verificado através de sequências de desenrolamento, orientação, corte, movimento da torre e rebobinamento antes do envio.
Concluído-Verificação de rolagem
Os rolos acabados são verificados quanto ao diâmetro, alinhamento das bordas, condição de enrolamento e consistência da fenda em relação ao formato de produção especificado.
Ajuste de aplicação
Este equipamento é adequado para converter linhas que processam rolos principais largos em vários rolos acabados e exigem condições de enrolamento repetíveis com trocas frequentes de rolos. A configuração-da torre dupla é particularmente relevante para a produção contínua, onde a remoção-do rolo finalizado e o ciclo de enrolamento seguinte precisam ser coordenados.
Configuração para seu material
A seleção da máquina começa com a especificação de produção real. O tipo de material, a espessura, a largura e o diâmetro do-rolo principal, a largura e o diâmetro do-rolo acabado, o tamanho do núcleo, o peso do rolo, a velocidade alvo e o layout da fenda determinam a capacidade adequada de desenrolamento, disposição de corte, controle de tensão e configuração da torre.
Perguntas frequentes
P: Quais materiais a máquina pode processar?
R: A máquina pode ser configurada para filmes plásticos, papéis, etiquetas, folhas de alumínio e folhas laminadas compatíveis. A espessura do material e as propriedades mecânicas determinam a configuração adequada de corte e enrolamento.
P: Qual é a função da estrutura-da torre dupla?
R: A estrutura-da torre dupla fornece duas posições de enrolamento, permitindo que o próximo conjunto de rolos seja preparado enquanto o ciclo de enrolamento atual é concluído.
P: Como é determinada a largura da fenda?
R: As posições das facas são organizadas de acordo com a-largura do rolo acabado, margem de corte, espaçamento entre núcleos e largura total de trabalho.
P: Quais informações são necessárias para a seleção da máquina?
R: Os dados principais incluem tipo de material, espessura, dimensões do-rolo principal, dimensões do-rolo acabado, diâmetro do núcleo, peso do rolo, velocidade alvo e layout da fenda.
P: Podem ser processados diferentes formatos-de rolo finalizados?
R: Sim. O arranjo do enrolamento pode ser configurado para diferentes diâmetros de núcleo, larguras de-rolos acabados, diâmetros de rolos e combinações de fenda dentro da faixa de máquina especificada.
P: Como é confirmada a configuração final da máquina?
R: A configuração final é estabelecida a partir das especificações reais do material e do rolo. Esses parâmetros definem o caminho da alma, a faixa de tensão, o arranjo de corte e a configuração do enrolamento.
Tag: equipamento de corte-de torreta dupla, China fabricantes de equipamentos de corte-de torreta dupla, fábrica, máquina de corte e rebobinagem de filmes, rebobinador de corte de alta velocidade, cortador de revestimento de liberação, cortador de material em rolo, cortador de rolos, máquina de corte e rebobinagem


